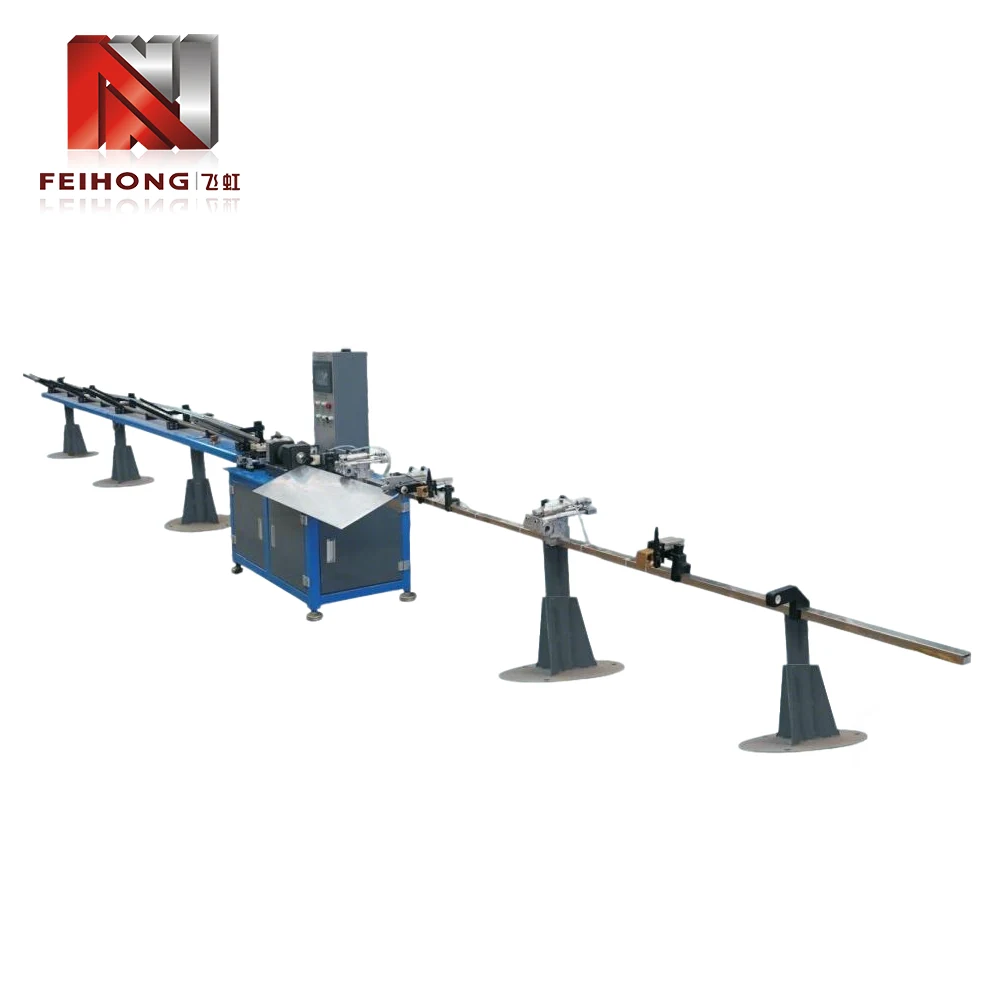
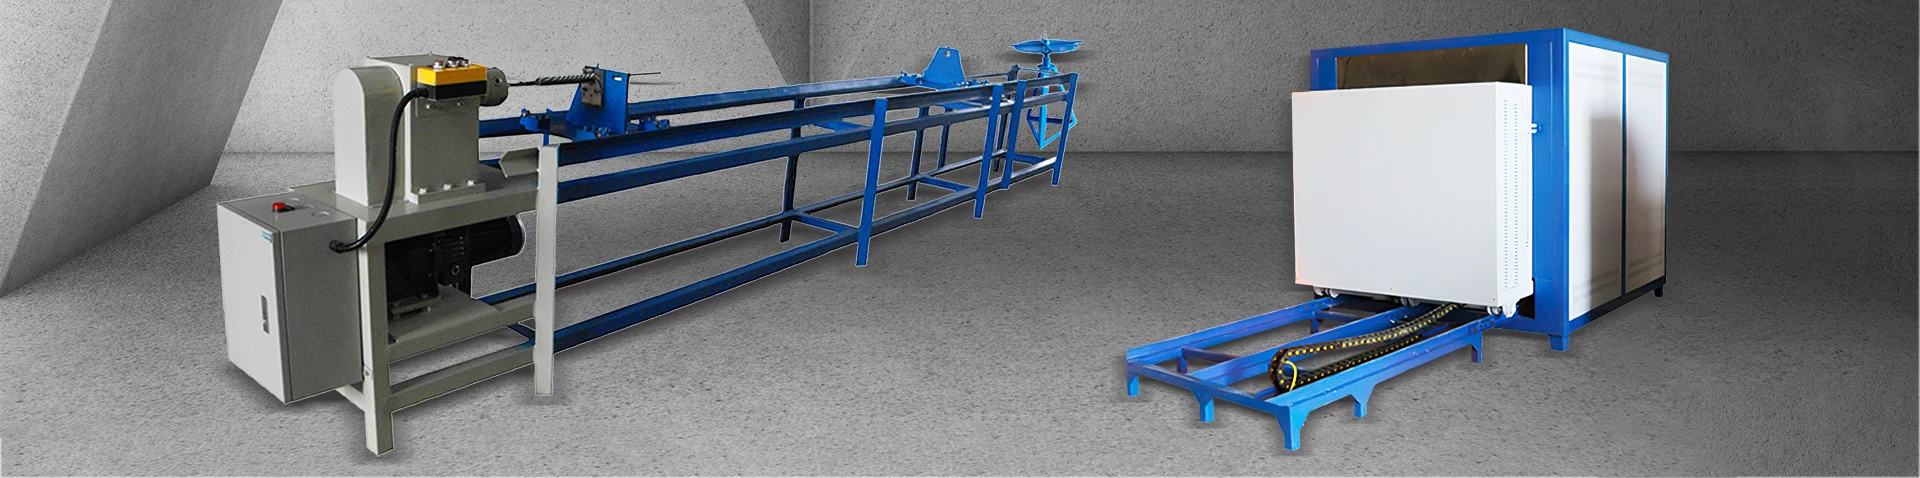
TheTorusööturon kujunenud asendamatuks seadmeks tänapäevastes torude ja torude töötlemistoimingutes, ületades lõhe toormaterjalide ladustamise ja kiirete lõikamis- või vormimismasinate vahel. See põhjalik analüüs uurib torusööturite põhirolli automatiseeritud tootmisliinides, uurides nende tehnoloogilist arengut, põhikomponente ja kriitilisi eeliseid, mida need toovad tootmise efektiivsusele. Arutelu hõlmab kahte peamist konfiguratsiooni – täisautomaatset ja poolautomaatset torusööturit – ning nende vastavaid rakendusi erinevates tööstusharudes, alates autotööstusest ja kosmosetööstusest kuni ehituse ja taastuvenergiani. Läbi servomootori juhtimissüsteemide, inimese ja masina liidese toimimise, materjalikäitlusvõimaluste ja integratsiooni allavooluseadmetega üksikasjaliku uurimise näitab artikkel, miks torusööturist on saanud tänapäevaste torude töötlemise operatsioonide oluline selgroog.
1. Torusööturi määratlemine ja selle roll kaasaegses tootmises
TheTorusööturon spetsiaalne seade, mis on loodud torukujuliste materjalide (nt vasktorud, raudtorud, alumiiniumtorud ja roostevabast terasest torud) automaatseks või poolautomaatseks tarnimiseks järgnevatesse töötlemismasinatesse, sealhulgas lõikemasinatesse, vormimispressidesse ja keevitusseadmetesse. Oma tuumas toimib torusöötur kriitilise liidesena toormaterjali ladustamise ja tootmisprotsessi vahel, tagades, et torud esitatakse töötlemisseadmetele õiges suunas, vahedega ja kiirusega, et säilitada pidev ja tõhus tootmisvoog.
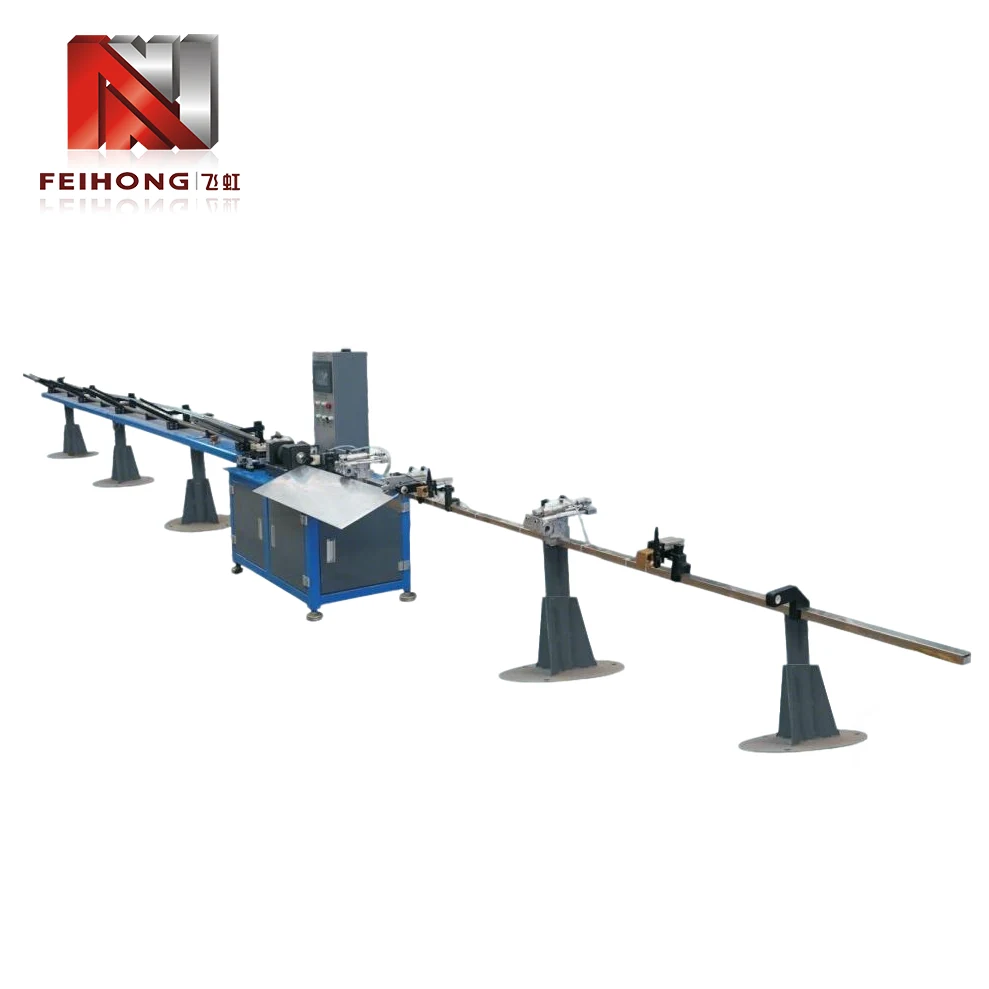 Täisautomaatne torusöötur, mis on integreeritud kiire lõikemasinaga kaasaegses tootmiskeskkonnas.
Traditsioonilistes tootmiskeskkondades oli torude etteandmine käsitsi: operaatorid korjasid üles üksikud torud, paigutasid need lõike- või töötlemismasinasse ja eemaldasid valmis tükid. Selline lähenemine ei olnud mitte ainult töömahukas, vaid tõi kaasa ka olulise erinevuse tootmiskiiruses ja kvaliteedis. Torusöötur kõrvaldab need ebaefektiivsused, automatiseerides materjalikäitlusprotsessi, võimaldades järjepidevat ja korratavat etteandmist, mis toetab suuremahulist tootmist minimaalse inimese sekkumisega.
Torusööturi tähtsus ulatub kaugemale lihtsast tööjõu kokkuhoiust. Kaasaegses tootmises, kus domineerivad just-in-time tootmine ja säästliku tootmise põhimõtted, on optimaalse läbilaskevõime saavutamiseks hädavajalik pidev ja katkematu materjalivoog töötlemisseadmetesse. Torusöötur saavutab selle mehaanilise täpsuse, elektroonilise juhtimise ja intelligentse anduri kombinatsiooni kaudu, muutes selle mitme tööstusharu automatiseeritud torutöötlusliinide nurgakiviks.
2. Toru etteandeseadmete tehnoloogiline areng
Teekond käsitsi torude käsitsemisest tänapäevaste keeruliste torusööturiteni peegeldab tööstusautomaatika laiemat trajektoori. Selle arengu mõistmine annab olulise konteksti kaasaegsete torude etteandesüsteemide võimaluste hindamiseks.
2.1 Torude käsitsi käsitsemise ajastu
Torude ja torude töötlemise algusaegadel tehti kogu materjali käsitsemine käsitsi. Töötajad võtaksid üksikud torud laoriiulitelt välja, viiksid need lõikamis- või vormimismasinatesse ja söötsid need käsitsi töötlemisseadmetesse. Seda lähenemist piirasid loomupäraselt inimtegurid: väsimus, ebajärjekindlus ja suutmatus pikkade vahetustega ühtlast etteandekiirust säilitada. Lisaks kujutas käsitsi teisaldamine olulisi ohutusriske, eriti raskete või teravate servadega torudega töötamisel.
2.2 Mehhaniseeritud toitesüsteemide kasutuselevõtt
Esimesed mehhaniseeritud etteandesüsteemid ilmusid 20. sajandi keskel, kus torude liigutamiseks mööda tootmisliini kasutati tavaliselt lihtsaid rullkonveiereid või kettajamiga mehhanisme. Need varased süsteemid vähendasid mõningast käsitsitööd, kuid nõudsid siiski operaatori sekkumist laadimisel ja positsioneerimisel. Neil puudus täpne kontroll sööda pikkuse ja ajastuse üle, mis piiras nende tõhusust ülitäpsete rakenduste jaoks.
2.3 Arvutiga juhitavate torusööturite kasv
Programmeeritavate loogikakontrollerite (PLC) ja servomootoritehnoloogia tulekuga 1980ndatel ja 1990ndatel tegid torusööturid läbi dramaatilise muutuse. Arvutiga juhitavad süsteemid võivad täpselt reguleerida etteande pikkust, kiirust ja kiirendust, võimaldades torude ühtlast paigutamist lõikamis- või vormimisoperatsioonideks. Inimese-masina liideste (HMI) integreerimine võimaldas operaatoritel hõlpsasti parameetreid seadistada ja jõudlust jälgida, vähendades häälestusaega ja parandades üldist seadmete tõhusust.
2.4 Kaasaegne torusöötur: intelligentsus ja ühenduvus
Tänapäeva torusööturid on väga keerukad seadmed, mis sisaldavad andureid, andmete logimist ja sideprotokolle integreerimiseks kogu tehast hõlmavate automatiseerimissüsteemidega. Kaasaegsed torusööturid saavad automaatselt kohaneda toru läbimõõdu, seina paksuse ja materjali koostise muutustega, tagades muutuvates tingimustes optimaalse söötmise. Neil on ka ennustavad hooldusvõimalused, mis hoiatavad operaatoreid võimalike probleemide eest enne, kui need põhjustavad seisakuid.
See areng on muutnud torusööturist kriitilise tähtsusega täiustatud tootmise võimaldaja, mis võimaldab ettevõtetel saavutada kõrgemaid tootmismäärasid, paremat kvaliteeti ja suuremat paindlikkust klientide nõudmistele vastamisel.
3. Põhikomponendid ja tööpõhimõtted
Torusööturi sisearhitektuuri mõistmine on vajalik konkreetse rakenduse jaoks õigete seadmete valimiseks ning tõhusaks hoolduseks ja tõrkeotsinguks. Kuigi konstruktsioonid on tootjate lõikes erinevad, jagavad enamikul torusööturitel ühiseid põhikomponente.
3.1 Laadimismehhanism
Laadimismehhanism vastutab toortorude vastuvõtmise eest laoriiulilt või konveierilt ja esitamise eest toitesüsteemi. Sõltuvalt konstruktsioonist võib laadimine olla käsitsi, poolautomaatne või täisautomaatne. Automaatsed laadimissüsteemid kasutavad sageli tõsteseadet, mis tõstab torukimbu ja võimaldab neil ükshaaval etteanderajale veereda.
3.2 Söödaajami süsteem
Toiteajami süsteem liigutab toru edasi töötlemisjaama. Tavaliselt hõlmab see mootoriga rullide komplekti või servomootoriga käitatavat rull-rulliseadet. Servomootor tagab täpse juhtimise etteande kiiruse ja pikkuse üle, võimaldades torusööturil kohaneda erineva toru läbimõõduga ja töötlemisnõuetega.
3.3 Juhtimis- ja joonduskomponendid
Et tagada toru õige sisenemine töötlemismasinasse, sisaldab torusöötur juhtrulle, külgmisi joondusplaate ja sirgendusseadmeid. Need komponendid hoiavad ära kaldumise, paindumise või vale joondamise, mis võib põhjustada töötlemisdefekte.
3.4 Juhtimissüsteem
Kaasaegsed torusööturid on varustatud programmeeritava loogikakontrolleri (PLC) ja kasutajasõbraliku HMI puuteekraaniga. Juhtsüsteem haldab etteande parameetreid, jälgib andureid ning suhtleb üles- ja allavoolu seadmetega. Paljud süsteemid sisaldavad ka kaugseire võimalusi tsentraliseeritud tootmise juhtimiseks.
3.5 Andurid ja tagasisideseadmed
Valik andureid – sealhulgas läheduslülitid, fotoelektrilised andurid ja kodeerijad – annavad reaalajas tagasisidet toru asukoha, etteande pikkuse ja süsteemi oleku kohta. See tagasiside võimaldab suletud ahelaga juhtimist, tagades ühtlase söötmise täpsuse ja anomaaliate varajase tuvastamise.
Üheskoos moodustavad need komponendid tugeva süsteemi, mis suudab toime tulla paljude erinevate suuruste ja materjalidega, säilitades samal ajal kõrge täpsuse ja töökindluse.
4. Täisautomaatsed vs poolautomaatsed torusööturid
Torusööturid jagunevad laias laastus kahte tüüpi: täisautomaatsed ja poolautomaatsed. Valik nende konfiguratsioonide vahel sõltub tootmismahust, tööjõu olemasolust ja eelarvelistest kaalutlustest.
4.1 Täisautomaatsed torusööturid
Täisautomaatsed torusööturid nõuavad minimaalset operaatori sekkumist. Neil on automaatne laadimine salvest või kimbust, üksikute torude pidev etteandmine ja valmis tükkide automaatne väljutamine. Need süsteemid sobivad ideaalselt suuremahuliste tootmiskeskkondade jaoks, kus järjepidevus ja kiirus on esmatähtsad. Operaatori roll piirdub süsteemi jälgimise, HMI kaudu parameetrite reguleerimise ja toorainevarude täiendamisega.
Täiustatud täisautomaatseid sööte saab integreerida ka allavoolu seadmetega, nagu faasimismasinad, keermestussõlmed ja keevitusjaamad, luues täielikult automatiseeritud tootmiselemendi.
4.2 Poolautomaatsed torusööturid
Poolautomaatsed torusööturid nõuavad, et operaator laadiks iga toru käsitsi etteandemehhanismi. Seejärel võtab söötur üle toru täpse positsioneerimise ja töötlemisjaama edasiviimise. Seda tüüpi söötur sobib väiksema mahuga tootmiseks või rakendusteks, kus torud on erineva pikkusega või erineva suurusega, mida on raske automatiseerida. Poolautomaatsed söötjad on tavaliselt soodsamad ja neid on lihtsam hooldada kui täisautomaatseid seadmeid.
4.3 Võimaluste võrdlus
Järgmine tabel võtab kokku kahe tüübi peamised erinevused.
| Funktsioon | Täisautomaatne | Poolautomaatne |
|---|---|---|
| Laadimismeetod | Automaatne ajakirjast/kimbust | Käsitsi operaatori laadimine |
| Operaatori kaasamine | Minimaalne (ainult jälgimine) | Nõuab regulaarset laadimist |
| Tootmiskiirus | Kõrge, pidev | Mõõdukas, sõltub operaatorist |
| Paindlikkus erineva suurusega torude jaoks | Hea (koos reguleerimisega) | Suurepärane (käsitsi ümberlülitamine) |
| Tüüpiline rakendus | Masstootmine, autotööstus, HVAC | Tööpoed, tellimustöö |
| Kapitali maksumus | Kõrgem | Madalam |
Mõlemal tüübil on oma koht kaasaegses tootmises ning otsus sõltub sageli tootmisnõuete hoolikast analüüsist ja töö efektiivsuse tasuvusest.
5. Materjalide ühilduvus ja kasutusala
TheTorusööturon loodud käsitlema laia valikut torukujulisi materjale, muutes selle mitmekülgseks paljudes tööstusharudes.
5.1 Materjali tüübid
Torusööturid kasutatakse tavaliselt koos:
- Vasktorud:Kasutatakse HVAC-, torustiku- ja jahutussüsteemides
- Terastorud (süsinik, roostevaba, tsingitud):Kasutatakse ehituses, autode väljalaskesüsteemides ja konstruktsioonirakendustes
- Alumiiniumist torud:Kasutatakse kosmosetööstuses, autode soojusvahetites ja kergkonstruktsioonides
- Plastist ja komposiittorud:Kasutatakse keemilises töötlemises ja telekommunikatsioonis
- Legeeritud torud:Kasutatakse kõrgtemperatuurilistes ja kõrgsurverakendustes
Torusöötur peab olema varustatud sobivate haarde- ja juhtkomponentidega, et kohandada töödeldava materjali pinnaviimistlust, kõvadust ja kaalu.
5.2 Toru läbimõõt ja pikkusvahemikud
Kaasaegsed torusööturid on saadaval erinevates suurustes, mille võimalused ulatuvad väikese läbimõõduga torudest (6 mm) kuni suure läbimõõduga torudeni (kuni 150 mm või rohkem). Sööda pikkus on samuti reguleeritav, mõned süsteemid on võimelised söötma üle 10 meetri.
5.3 Peamised rakendusvaldkonnad
Torusööturite mitmekülgsus muudab need oluliseks järgmistes sektorites:
- Autotööstus:Väljalasketorude, piduritorude, kütusetorude ja konstruktsioonitorude tootmine
- HVAC ja külmutus:Soojusvahetite, kondensaatorispiraalide ja külmutusagensi liinide tootmine
- Ehitus ja infrastruktuur:Tellingute, käsipuude ja konstruktsiooni tugede valmistamine
- Lennundus:Hüdraulikatorude, kütusetorude ja konstruktsioonikomponentide tootmine
- Taastuvenergia:Päikesepaneelide raamide, tuuleturbiini konstruktsiooniosade ja maasoojustorustike tootmine
Igas tööstusharus esitatakse torusööturile erinõuded, näiteks kiire töö autoliinide puhul või äärmine täpsus kosmoserakenduste jaoks. Kaasaegsete torusööturite modulaarne disain võimaldab neid kohandada vastavalt nendele erinevatele nõuetele.
6. Lõikamis- ja vormimissüsteemidega integreerimine
Torusöötur töötab harva isoleeritult; see on tavaliselt osa tootmisliinist, mis sisaldab lõike-, vormimis-, faasimis- või keevitusseadmeid. Õige integreerimine on sujuva materjalivoo saavutamiseks ja üldise tootlikkuse maksimeerimiseks ülioluline.
6.1 Sünkroniseerimine lõikemasinatega
Tüüpilise lõikeliini korral viib torusöötur toru etteantud pikkuseni, seejärel teeb pausi, kuni lõikemasin – sageli kiire ketassaag või laserlõikur – lõikab. Seejärel liigub söötja järgmise segmendiga edasi. See sünkroonne töö nõuab täpset sidet sööturi kontrolleri ja lõikemasina juhtimissüsteemi vahel, sageli väljasiini liidese kaudu, nagu Profinet või EtherCAT.
6.2 Kooskõlastamine vormimis- ja lõppviimistlusseadmetega
Toru painutamist, laiendamist või keermestamist nõudvate rakenduste puhul peab toru etteandeseade tarnima toru vormimisjaama õiges suunas ja õigel ajal. Täiustatud süsteemid sisaldavad servo-juhitavat positsioneerimist, mis võib pöörata toru teatud nurga alla enne, kui see siseneb vormimisvormi, võimaldades keerukaid mitmeastmelisi toiminguid.
6.3 Integreerimine virnastajate ja konveieritega
Pärast töötlemist eemaldatakse valmis torud tavaliselt virnastaja või konveiersüsteemiga. Torusööturi juhtimissüsteem saab nende allavoolu seadmetega kooskõlastada, et tagada sujuv üleandmine ja vältida kitsaskohti.
6.4 Inimese ja masina liidese (HMI) roll
HMI toimib kogu integreeritud süsteemi seadistamise ja jälgimise keskpunktina. Operaatorid saavad sisestada soovitud lõikepikkusi, etteandekiirusi ja muid parameetreid ning HMI kuvab reaalajas olekut, häireid ja toodangu arvu. Kaasaegsed kasutajaliidesed sisaldavad sageli puutetundliku ekraani liideseid ja intuitiivset graafikat, mis lihtsustab tööd ja vähendab uute operaatorite õppimiskõverat.
7. Hooldus-, töökindlus- ja kasutuskaalutlused
Pika tööea ja ühtlase jõudluse tagamiseks on torusööturi regulaarne hooldus hädavajalik. Soovitatavad on järgmised tavad:
7.1 Ennetava hoolduse ajakava
Struktureeritud ennetava hoolduse programm peaks sisaldama:
- Igapäevased kontrollid:Kontrollige rulli seisukorda, kontrollige ebatavalist müra või vibratsiooni ja kontrollige HMI näitu
- Iganädalane hooldus:Määrige liikuvaid osi, puhastage andureid ja kontrollige juhtkomponentide joondamist
- Igakuised kontrollid:Kontrollige rihma või keti pinget, testige hädaseiskamisfunktsioone ja vaadake üle häire ajalugu
- Kvartali hooldus:Tehke servomootorite, käigukastide ja juhtimissüsteemide ühenduste põhjalik ülevaatus
- Iga-aastane kapitaalremont:Vahetage kuluvad osad, nagu rullid, laagrid ja veorihmad, ning kalibreerige tagasisideseadmed uuesti
7.2 Levinud probleemid ja tõrkeotsing
Mõned tüüpilised tööprobleemid hõlmavad järgmist:
- Ebaühtlane sööda pikkus:Sageli on põhjuseks koodri vale joondamine, rullide libisemine või kulunud ajami osad
- Toru pinna märgid:Põhjuseks määrdunud või kahjustatud juhtrullikud
- Töötlemismasinasse siseneva toru vale joondamine:Tavaliselt kulunud juhikute või ebaõige reguleerimise tõttu
- Sidevead sööturi ja lõikemasina vahel:Tavaliselt lahendatakse kaablite ja PLC programmi parameetrite kontrollimisega
7.3 Ohutusfunktsioonid
Kaasaegsed torusööturid on varustatud mitme turvafunktsiooniga, sealhulgas valguskardinate, hädaseiskamisnupude ja turvablokeeringutega, mis takistavad töötamist, kui kaitsed on avatud. Nõuetekohane koolitus nende ohutussüsteemide kohta on oluline kõikidele operaatoritele.
7.4 Kasutusaja ja töökindluse maksimeerimine
Usaldusväärsuse maksimeerimiseks soovitavad tootjad kasutada originaalvaruosi, hoida kriitiliste varuosade varu ja säilitada puhas töökeskkond. Lisaks võivad seadme tootja pakutavad tarkvaravärskendused parandada jõudlust ja lisada uusi funktsioone.
8. Korduma kippuvad küsimused
Kuigi mõlemad seadmed söödavad materjali töötlemismasinatele, on torusöötur spetsiaalselt ette nähtud torukujuliste materjalide (õõnesprofiilide) jaoks ning sisaldab tavaliselt deformatsiooni takistavaid juht- ja tugifunktsioone. Varrasööturit kasutatakse tahkete ümarvarraste jaoks, sageli treimisel.
Mõnel täiustatud torusööturil on kiirreguleerimismehhanismid ja programmeeritavad parameetrid, mis võimaldavad kiiret suuruste vahelist üleminekut. Enamik süsteeme nõuab torude läbimõõtude vahetamisel juhtkomponentide ja etteande seadistuste käsitsi reguleerimist.
Servoajamiga torusööturid saavutavad tavaliselt etteande pikkuse täpsuse vahemikus ±0,2 mm, olenevalt anduri kvaliteedist ja etteandemehhanismi mehaanilisest seisukorrast. Tipptasemel süsteemid võivad täppisrakenduste jaoks saavutada ±0,05 mm.
Nõuetekohase hoolduse korral võib torusöötur töökindlalt töötada 15–20 aastat või kauem. Peamised kulumisosad, nagu rullikud, veorihmad ja laagrid, võivad vajada väljavahetamist 2–5 aasta järel, olenevalt töötsüklist.
Jah, isegi täisautomaatsed süsteemid nõuavad koolitatud operaatoreid parameetrite määramiseks, rutiinsete kontrollide tegemiseks ja väiksemate probleemide tõrkeotsinguks. Kuid koolitus on tavaliselt vähem intensiivne kui käsitsi söötmise puhul ja kaasaegsed HMI-d muudavad süsteemi kasutajasõbralikuks.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.on usaldusväärne torusööturite ja torutöötlusseadmete tootja, kes pakub uuenduslikke lahendusi klientidele kogu maailmas. Et uurida, kuidas meie torusööturid saavad teie tootmistõhusust parandada,võtke meiega ühendustekspertkonsultatsiooniks ja kohandatud süsteemi kujundamiseks.
Võtke ühendust